

Jaké jsou běžné netěsné části vysokotlakých ventilů?
Společné netěsné části ventilu jsou především v těsnicích kotoučích příruby a vřetene a dalších částech s těsněním, tyto části netěsnosti jsou často způsobeny poškozením těsnění nebo upevňovacích šroubů způsobeným povolením.
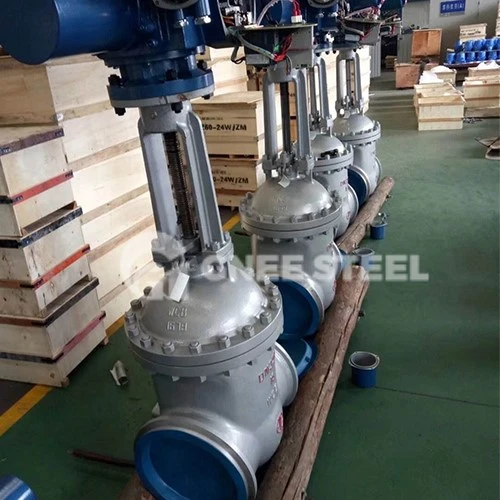
1. Netěsnost příruby tělesa ventilu
Ventily, zejména vysokotlaké ventily s velkým průměrem, jsou obecně více než 2 díly sestavené přes části příruby, tyto díly příruby obecně nejsou standardní příruby, nejen kulaté a oválné. Tyto příruby ve výrobně armatur byly plně dotaženy výrobním závodem a zkušebním tlakem, díky spojení příruby ventilu je upevnění dotaženo bez vlivu vnějšího namáhání, takže při dlouhodobé výrobě a používání nedochází k úniku snadno vyrobitelné nebo dojde k mírnému úniku přes šrouby, lze zabránit opětovnému rozšíření úniku, takže to obecně neovlivňuje hladký průběh výroby.
2. Netěsnost připojovací příruby ventilu
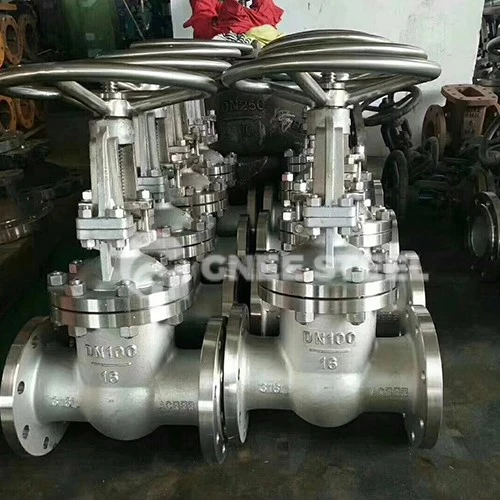
Netěsnost příruby připojení ventilu je netěsnost příruby mezi ventilem a připojeným potrubím, připojení příruby je nejběžněji používané spojení mezi ventilem a potrubím, pohodlnější než svařované a sevřené připojení, výměna ventilu je také jednodušší . Připojovací příruba je obecně standardní příruba, když je ventil uveden do provozu s připojením potrubí, kvůli připojovací přírubě ventilu a přírubě potrubí v utahování šroubu, když je část namáhání potrubí, omezuje přírubu potrubí a těsnění příruby připojení ventilu, takže i když jsou šrouby dostatečně utaženy, nevyhnutelně dojde k netěsnosti, zejména příruby potrubí mezi výměnou spoje ventilu, netěsnost příruby mezi přírubami je častější.
3. Netěsnost těsnění dříku ventilu
Těsnění ventilu je těsnicí materiál používaný ve ventilu, měkčí nití vetkaná do a poté vyplněná grafitem nebo jinými plnivy, přes plochu průřezu je čtvercový pás, používaný pro části dříku ventilu těsnění, těsnění ventilu styly a typy těsnění z mnoha, u výrobce ventilu k sestavení ventilu v procesu montáže ventilu těsnění je obecně tvarovaný flexibilní grafit, pokud od horního konce dříku ventilu jeden po druhém do sady, a poté opatrně zasazen do ucpávku a poté opatrně vložte do balicí krabice a poté opatrně vložte do krabice a poté opatrně vložte do krabice a poté opatrně vložte do krabice a poté opatrně vložte do krabice. Poté opatrně vložte do ucpávky, symetricky utáhněte šroub ucpávky. K netěsnosti ucpávky dochází ve ventilu po dlouhé době přepínání, zejména v důsledku koroze ucpávky a dříku přepravovaného ve ventilu při pohybu ucpávky, opotřebení ucpávky, mírnou netěsnost lze obecně vyřešit utažením ucpávky. šrouby ucpávkové ucpávky, ale jsou způsobeny dotažením ucpávky až na konec nebo koroze ucpávky způsobená vážným odštěpením materiálu, což vyžaduje jiné způsoby řešení.
- Netěsnost ventilu s tlakovou úpravou
Netěsnost ventilu pro výměnu ventilu nebo výměnu netěsné části těsnění je samozřejmě nejpřímější způsob, ale tyto metody je nutné demontovat, jinak bude ventil dopravován v procesu může být vyprázdněno médium, takže existují velká omezení, zejména v petrochemickém výrobním procesu, pokud netěsnost ventilu v důsledku zastavení při řešení nepraktičnosti tohoto způsobí velmi negativní dopad na produkci společnosti, způsobí také velké ekonomické ztráty. To bude mít velmi negativní dopad na výrobu a také způsobí obrovské ekonomické ztráty společnosti, takže po úniku ventilu se tlakové ucpávání stalo účinnějším způsobem, jak se vypořádat s poruchami úniku, efektivnější způsob, jak minimalizovat ztráty způsobené výrobních metod zpracování.
Netěsnost ucpání tlakem se vztahuje na potrubí a ventil dopravní médium se nevyprázdní, výrobní proces se nezastaví, v případě dopravy média pokračuje v úniku částí materiálu za podmínek utěsnění způsobu úpravy. Nyní je technologie ucpávání s únikem tlaku široce používána v elektroenergetice, podnicích chemického průmyslu, stala se důležitým prostředkem k dosažení dlouhého cyklu, provozu bez úniku, ale také k zamezení vypouštění parkovacího materiálu, a to nejen pro podnik, což přináší značné ekonomické výhody, ale také má velký ekologický význam.
Existuje mnoho způsobů, jak ucpat netěsnosti tlakem, podle různých metod zpracování, jako je metoda podpory, metoda horního tlaku, metoda svorky, metoda těsnění, metoda balení, metoda horního krytu a metoda expanze. Podle podmínek na místě a kapacity zpracování může být také rozumnou kombinací výše uvedených dvou nebo více způsobů ucpání, ale u ventilu se únik s tlakovým zpracováním běžně používá v následujících dvou metodách úpravy.
① Metoda ucpávání netěsností s armaturou se používá hlavně pro netěsnost příruby ventilu, netěsnost spojovací příruby ventilu a potrubí je jednodušší řešit s armaturou, protože tyto spojovací příruby jsou kulaté a patří ke standardním dílům, takže výroba a montáž armatury je poměrně jednoduchá a netěsnost příruby tělesa ventilu není běžná kruhová příruba a nepatří mezi standardní díly, takže výroba armatury je složitější.
V technologii tlakového ucpávání hraje design přípravku a výroba dobrého a špatného velmi důležitou roli, přípravek se nepoužívá k přímému ucpání netěsnosti, ale k tomu, aby hrál pomocnou roli, přípravek pevně sevřený v netěsnosti příruby na vně přípravku se zakřivení přípravku a oblouk příruby shoduje se speciálním vstřikovacím nástrojem, speciálním tlakovým ucpávkovým tmelem vstřikovaným do přípravku a příruby v přírubových částech a přípravku mezi vytvořením hustého Potom speciální tlak tmel je vstřikován do přípravku a příruby speciálním vstřikovacím nástrojem, vytváří hustou výplň mezi přírubovou částí a přípravkem a vytváří nové těsnění, čímž hraje roli utěsnění místa úniku.
② Metoda vstřikování perforací těla ventilu Metoda vstřikování perforací těla ventilu je použitelná hlavně na těsnění ventilu kvůli silnému opotřebení nebo korozi způsobené úpravou netěsností.
Před vstřikováním lepidla do těla ventilu nejprve ve stěně ventilu ucpávky, aby se otevřel otvor pro vstřikování lepidla, kvůli otvoru pro vstřikování lepidla, aby vydržel větší tlak a také v závitech pro závitování otvoru, takže je nejlepší otevřít otvor ve vnější stěně ucpávky změřit tloušťku a zároveň zkontrolovat, zda na místě nejsou jiné vady; pro určení dobrého umístění otvoru pomocí ručního vrtáku a 10 mm nebo tak vyvrtaného otvoru by otvor neměl být jednorázovým provrtáním, aby zůstala tloušťka stěny 1 ~ 2 mm, aby se zabránilo přenášení média ve spreji ventilu zranění na následnou práci zbytečné. Aby se zabránilo dopravování média uvnitř ventilu, aby se předešlo zraněním způsobeným postřikem, což způsobuje zbytečné problémy při následné práci, vstřikovací otvor se otevře a závity se závitem a poté se nainstaluje vstřikování speciální cívky kuželkového ventilu, lze také přivařit k otvory pro vstřikování cívky kuželkového ventilu, jak je znázorněno na obrázku níže. Poté pomocí dlouhého vrtáku vstříkněte zbývající 1 ~ 2 mm tloušťku stěny vyvrtaného otvoru, poté bude médium přepravované ve ventilu poklepáváno ve směru vrtání směrem ven, v tomto okamžiku je umístěna cívka kuželkového ventilu v poloze vypnuto lze zastavit médium uvnitř ventilu podél zátky vystřikovanou cívkou ventilu současně připojenou k vstřikování pistole, k úniku ucpávky plynulé vstřikování lepidla až do úniku ucpávka již neprosakuje směrem ven, to znamená, aby se přestalo vstřikovat lepidlo, a současně utáhněte zátkový ventil. Současně utáhněte cívku zátkového ventilu, aby se ucpávka doplnila tlakovým uzávěrem.